自润滑聚乙烯异形件 耐老化模压白色工程塑料加工零件及打孔PE加工件综合指南
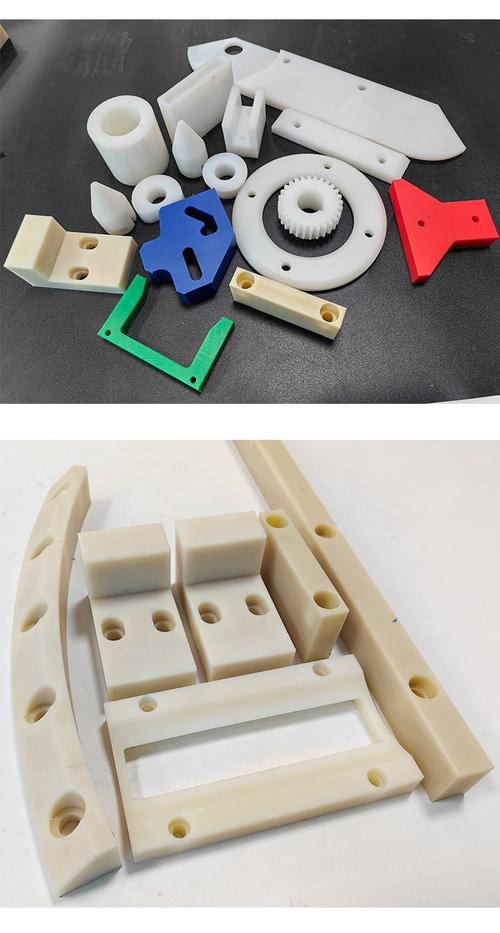
自润滑聚乙烯异形件作为一种高性能工程塑料制品,在工业制造领域中扮演着越来越重要的角色。本文将从材料特性、加工工艺、应用场景等多个维度,全面解析耐老化模压白色工程塑料加工零件以及打孔PE加工件的技术要点与市场价值。
一、聚乙烯材料的核心优势
聚乙烯(PE)是五大通用塑料之一,其中超高分子量聚乙烯(UHMWPE)和普通高密度聚乙烯(HDPE)因具备优异的自润滑性能而备受青睐。聚乙烯分子链结构规整,表面能低,摩擦系数极小(通常在0.05-0.1之间),制品在使用过程中无需额外添加润滑剂即可实现顺畅滑动,这使其成为制造自润滑异形件的理想材料。
除自润滑性外,聚乙烯还展现出卓越的耐老化性能。经过抗氧剂、紫外线吸收剂等改性处理后,白色工程塑料加工零件可在户外或高温高湿环境中长期使用而不发黄、脆化,使用寿命可达10年以上。
二、耐老化模压加工工艺详解
模压成型是生产聚乙烯异形件的主流工艺之一,尤其适用于超高分子量聚乙烯这种熔融粘度极高、难以注塑的材料。典型流程包括:
- 原料预处理:对白色PE粉末进行干燥和掺杂(如添加抗老化母粒)。
- 计量装模:将粉末均匀填入模具型腔。
- 高温烧结:在200℃左右、10-20MPa压力下保温保压,使粉末颗粒熔融扩散。
- 冷却脱模:缓慢降温以避免内应力,最终获得耐老化模压白色工程塑料加工零件。
该工艺可灵活调整配方与模具,实现复杂异形件的一次成型,并通过后续机械加工(如车削、铣削)提高精度。
三、打孔PE加工件的关键技术
打孔是聚乙烯异形件二次加工中的常见需求,例如用于导轨、衬板、齿轮等需要定位安装的部件。由于PE材料韧性高、导热性差,钻孔时需注意以下几点:
- 钻头选择:使用锋利的硬质合金钻头或高速钢钻头,螺旋角应大于30°,避免切削刃粘连。
- 转速与进给:转速宜低(1000-2000r/min),进给量适中,同时用压缩空气或切削液冷却,防止局部熔化。
- 排屑与定位:及时排屑,采用钻模保证孔位精度,避免孔径超差或孔壁拉毛。
- 去毛刺:用锋利刮刀或倒角器清理孔口,确保打孔PE加工件尺寸稳定、外观整洁。
优异打孔质量的PE零件能显著提升装配效率与密封性能。
四、典型应用领域
- 机械工业:自润滑聚乙烯异形件常用于制造纺织机械的导纱轮、矿山设备的耐磨衬板、食品机械的星形轮等,利用其不粘、耐磨特性减少维护。
- 物流输送:打孔PE加工件用作输送带导轨、托辊,降低噪音并延长系统寿命。
- 化工与环保:耐老化模压白色工程塑料加工零件用作耐腐蚀槽体、密封垫片,抵抗酸碱侵蚀。
- 医疗与食品:符合食品级标准的PE异形件可用于包装机械、手术器械手柄等,安全无毒。
五、质量控制与选型建议
选购聚乙烯异形件时,应关注以下指标:
- 分子量:超高分子量聚乙烯(>300万)耐磨自润滑性最佳,普通PE成本更低。
- 耐老化等级:根据使用环境选择添加了UV稳定剂和抗氧剂的产品。
- 颜色与洁净度:白色工程塑料加工零件需避免黑点、色差,满足外观要求。
- 加工精度:打孔PE加工件的孔径公差、位置度应符合图纸,倒角均匀。
建议与具备模压、机加工一体化能力的厂家合作,从原料到成品全程品控。
六、
自润滑聚乙烯异形件、耐老化模压白色工程塑料加工零件及打孔PE加工件是工业领域不可或缺的高性能部件。随着智能制造和绿色工业的发展,其应用前景将更加广阔。正确选材、优化加工工艺、严控质量,方能使这些塑料制品最大程度地发挥自润滑、耐老化、耐腐蚀等综合优势,为设备稳定运行保驾护航。
如若转载,请注明出处:http://www.miaogushangmao.com/product/54.html
更新时间:2026-10-28 06:56:08